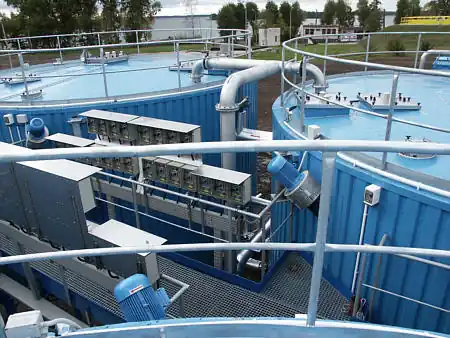
Autotermiczna termofilowa stabilizacja osadów (ATSO)
Stabilizacja, higienizacja i pasteryzacja osadów ściekowych w jednym urządzeniu – biomasa, która wraca do środowiska.
Wprowadzenie
Nieodłącznym produktem każdej oczyszczalni są osady ściekowe – zarówno z mechanicznego oczyszczania (piasek, skratki, flotaty), jak biologicznego (osad nadmierny) i chemicznego strącania fosforu. Osady muszą być prawidłowo unieszkodliwiane z przyczyn prawnych, estetycznych i praktycznych. Względy ekologiczne wymagają, by osad – jeśli to możliwe – wracał do środowiska naturalnego.
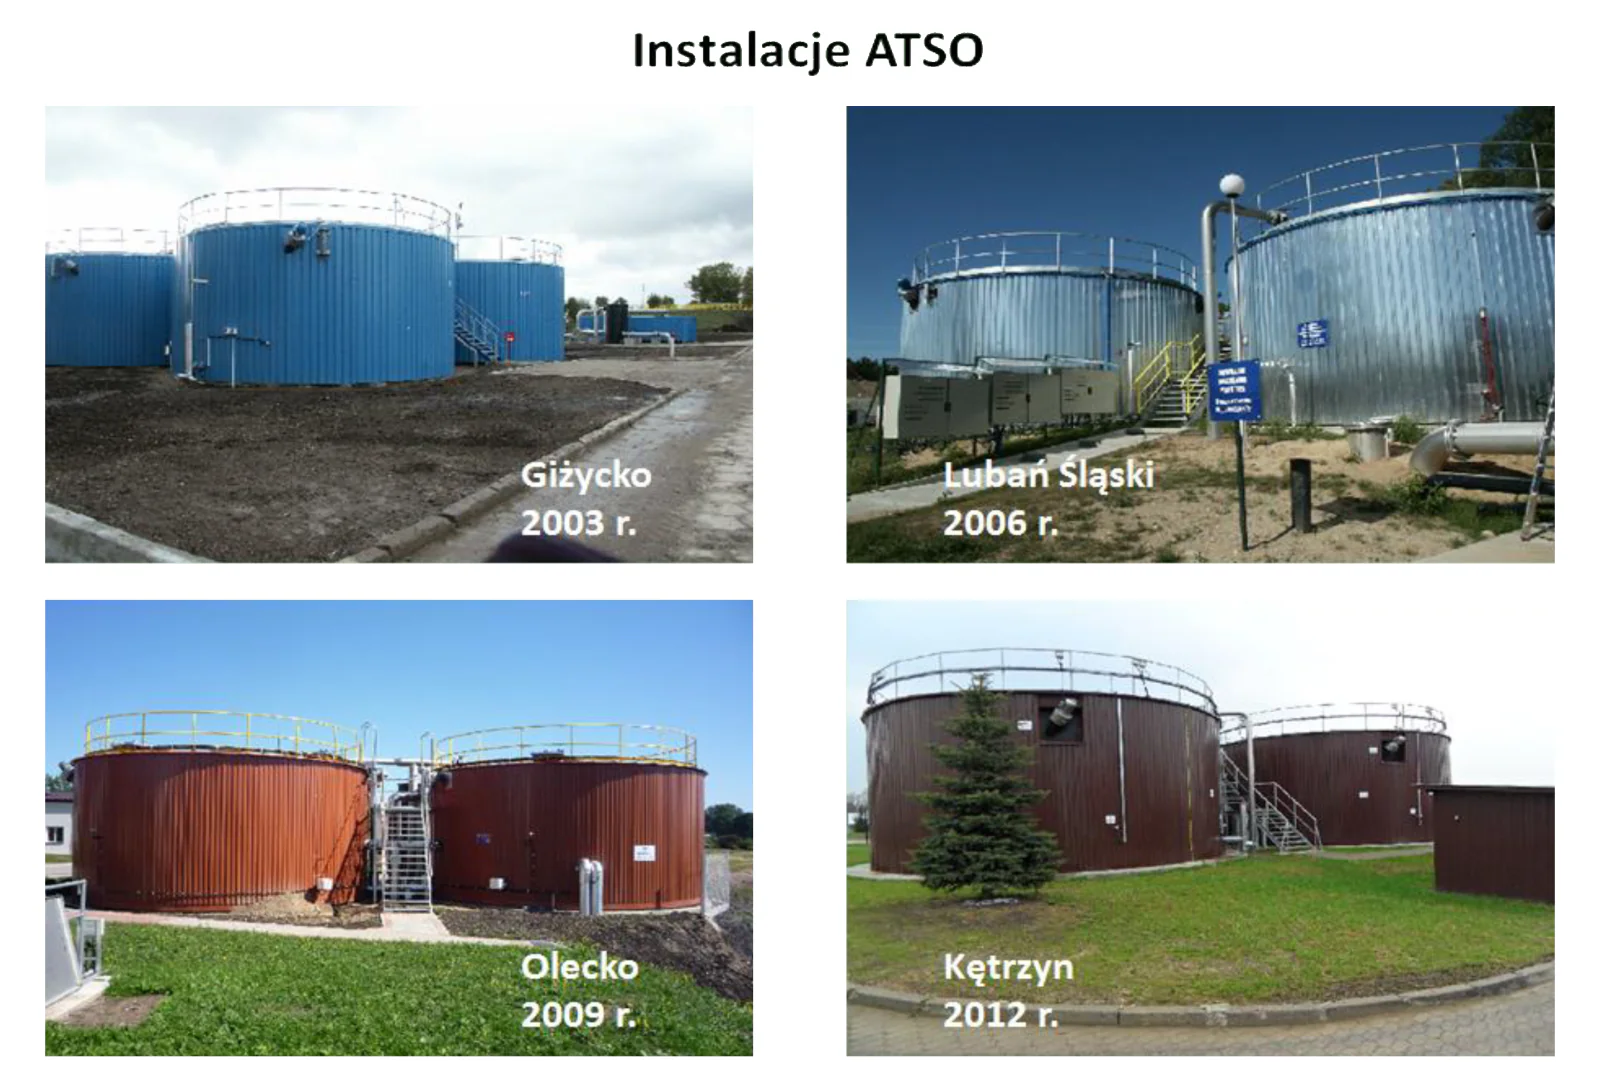
Tlenowa termofilowa stabilizacja osadów (ATS / ATAD / ATSO) jest powszechnie stosowana w Europie Zachodniej i Ameryce Północnej. Technologia została rozwinięta przez Huberta L. Fuchsa w latach 70. – pierwsza instalacja powstała w Vilsbiburgu w Niemczech i działa do dziś. W Polsce pracują instalacje ATSO m.in. w Giżycku (od 2003), Lubaniu (od 2006) oraz w zakładach papierniczych w Skolwinie.
Charakterystyka procesu
Proces ATSO pozwala przeprowadzić stabilizację i higienizację osadów w jednym urządzeniu, czyniąc je biomasą nadającą się do celów przyrodniczych. Aerobowe mikroorganizmy redukują substancje organiczne – przemiana energii zachodzi egzotermicznie, dając w efekcie wysokie temperatury robocze (>50°C), wysoki stopień rozkładu substancji organicznych oraz eliminację czynników chorobotwórczych.
Proces wymaga wstępnego zagęszczenia osadu do ponad 4% s.m. Przy odpowiedniej ilości tlenu temperatura osiąga samorzutnie 55–80°C – w większości oczyszczalni chłodzona jest do 55–60°C, co umożliwia odzysk ciepła. Czas przetrzymania 5–6 dni daje 38–50% obniżki s.m.o. oraz najlepszy osad pod względem unieszkodliwienia patogenów.
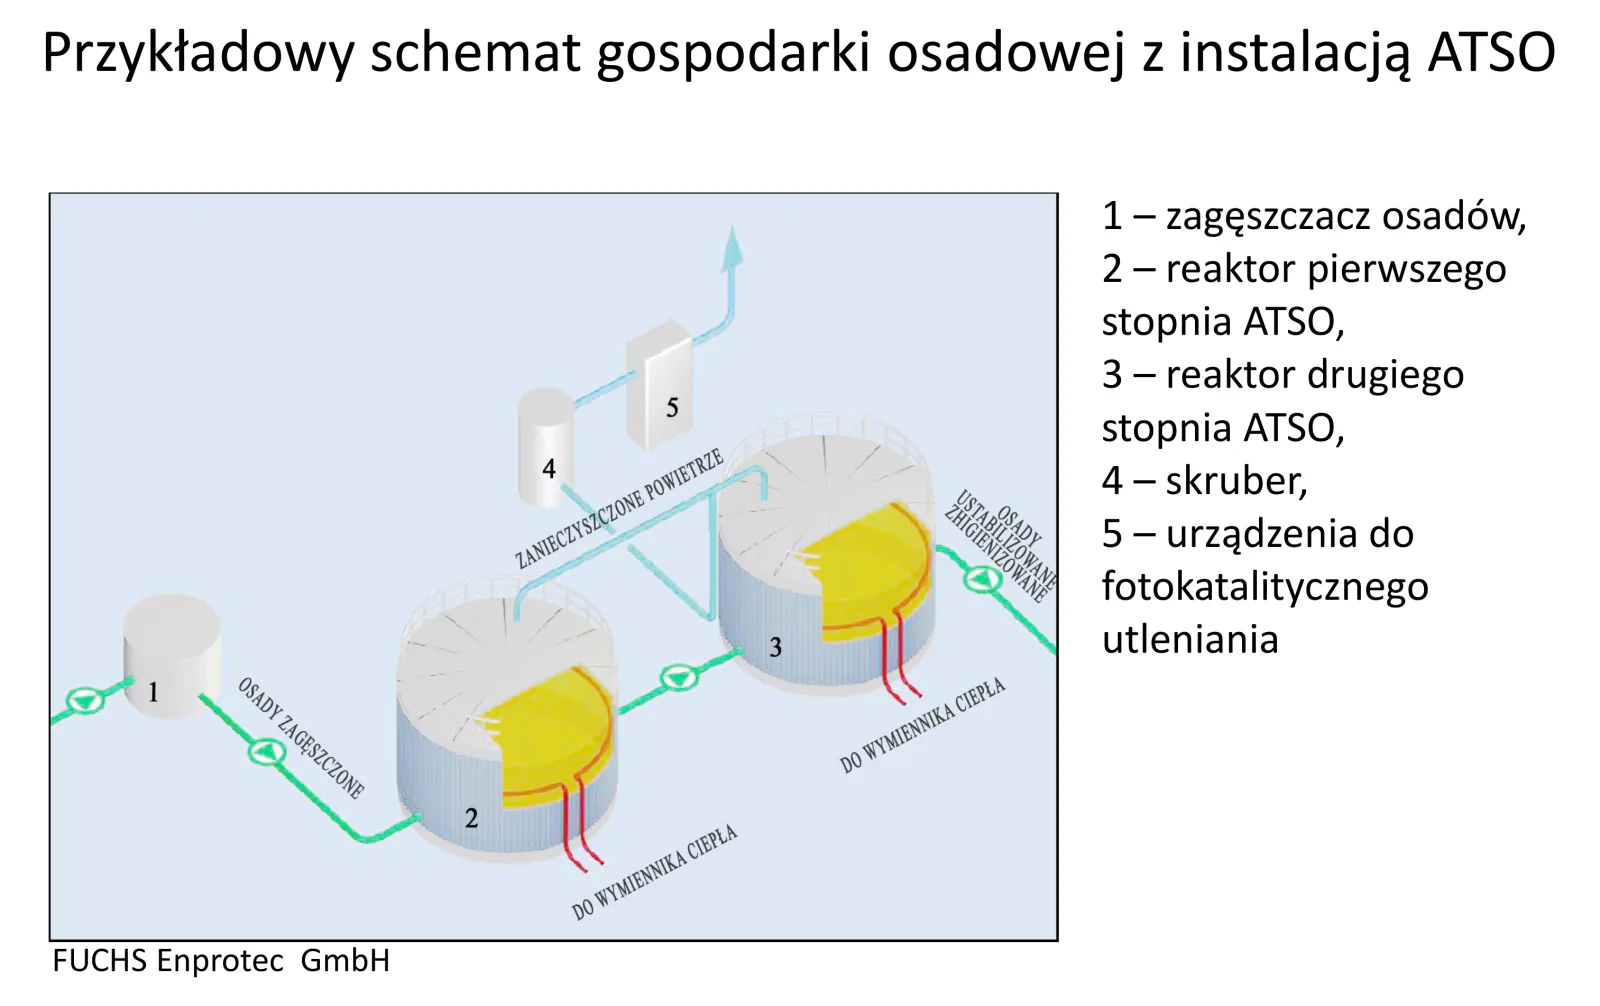
Układy ATSO składają się zwykle z dwóch reaktorów pracujących szeregowo, zasilanych wsadowo raz dziennie. Pierwszy stopień pracuje w zakresie 40–50°C, drugi – w zakresie 50–60°C, gdzie osiąga maksimum dezynfekcji. Codzienny zrzut osadów odbywa się tylko ze stopnia drugiego.
Zalety procesu
- Jednoczesna pełna stabilizacja i wysoki stopień eliminacji czynników chorobotwórczych.
- Bardzo stabilny przebieg reakcji biochemicznych.
- Krótki czas przetrzymywania osadu (~6 dni).
- Elastyczność pracy urządzeń i krótki czas uruchomienia.
- Małe wymagania powierzchniowe – niższe koszty inwestycji.
- Sprawdzona technologia – wieloletnie doświadczenie firmy FUCHS.
Zastosowanie
Instalacje ATSO znajdują zastosowanie w bardzo szerokim spektrum obiektów:
- Oczyszczalnie ścieków komunalnych – szczególnie w zakresie wydajności do 20 000 m³/d.
- Zakłady przetwórstwa ziemniaków (np. Norwegia – produkcja płatków).
- Mleczarnie (Niemcy – Fryburg, prace pilotażowe).
- Zakłady przetwórstwa żywności dla zwierząt.
- Rolnictwo – obróbka nawozów zwierzęcych (świńskich, drobiu, krowich).
- Modernizacja istniejących linii osadowych – jako wstęp przed komorami fermentacyjnymi.
Podsumowanie
Przeróbka i unieszkodliwianie osadów powinny prowadzić do maksymalnego, ekonomicznie uzasadnionego zmniejszenia ich masy i objętości oraz pozbawienia szkodliwego wpływu na środowisko. Proces ATSO te oczekiwania spełnia – w pełni zautomatyzowany, daje osad pozbawiony zagniwalności i jaj pasożytów, zawierający substancje nawozowe.
Najlepszym świadectwem jest wzrastające zainteresowanie rolników osadami z oczyszczalni w Giżycku do celów nawozowych. W październiku 2008 r. Minister Rolnictwa i Rozwoju Wsi wydał decyzję nr 205/08 o wprowadzeniu do obrotu nawozu organicznego „BIOGIZ”, produkowanego z osadów ustabilizowanych w procesie ATSO.